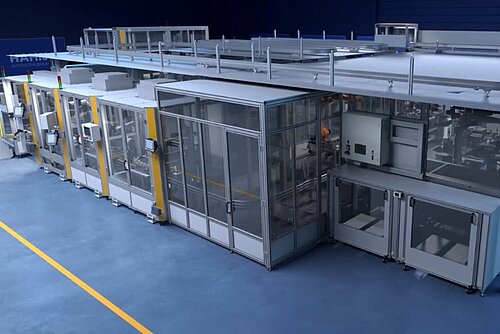
Industrielle Automatisierungsprojekte verbinden häufig Maschinenbau, Steuerungstechnik, Robotik, Software, Materialfluss und Produktions-IT innerhalb eines Gesamtsystems. Auch das Produkt selbst kann unterschiedliche Varianten, komplexe Montageprozesse und eine durchgängige Erfassung von Produktionsdaten erfordern.
Diese technische Komplexität lässt sich nicht immer vermeiden. Viele Schwierigkeiten entstehen jedoch durch vermeidbare Faktoren wie unklare Anforderungen, zu viele Sonderlösungen, nicht definierte Schnittstellen und späte Änderungen.
Komplexität zu reduzieren bedeutet nicht, den Produktionsprozess auf Kosten von Leistung oder Qualität zu vereinfachen. Ziel ist es, eine klare Struktur zu schaffen, unnötige Funktionen zu begrenzen und technische Abhängigkeiten beherrschbar zu machen.
Die tatsächlichen Komplexitätstreiber identifizieren
Komplexität kann durch das Produkt, den Fertigungsprozess oder die Organisation des Projekts entstehen.
Typische Ursachen sind:
- Unvollständige oder widersprüchliche Anforderungen
- Produkte oder Prozesse, die sich noch verändern
- Eine große Anzahl an Varianten und Sonderfällen
- Zu viele kundenspezifische Einzelkomponenten
- Unklare Verantwortlichkeiten
- Späte Entscheidungen zu Materialfluss oder Produktions-IT
- Unterschiedliche Standards an mehreren Produktionsstandorten
- Änderungen nach Beginn des Detailengineerings
Im ersten Schritt muss zwischen notwendiger und vermeidbarer Komplexität unterschieden werden.
Ein qualitätskritischer Fügeprozess kann beispielsweise eine präzise Handhabung und umfassende Prozessüberwachung erfordern. Dabei handelt es sich um notwendige technische Komplexität. Ein separates Steuerungskonzept für jede ähnlich aufgebaute Station erzeugt dagegen möglicherweise vermeidbaren Engineering- und Wartungsaufwand.
Hersteller sollten deshalb prüfen, welche Funktionen unmittelbar zur Produktqualität, Ausbringung oder Betriebssicherheit beitragen und welche ohne klaren Nutzen für die Produktion ergänzt wurden.
Anforderungen und Prioritäten frühzeitig definieren
Ein Automatisierungsprojekt lässt sich nur schwer steuern, wenn die beteiligten Fachbereiche unterschiedliche Erwartungen an die zukünftige Anlage haben.
Bevor das Detailengineering beginnt, sollten die zentralen Produktionsanforderungen festgelegt werden. Dazu gehören:
- Produkte und geplante Varianten
- Zielausbringung und Taktzeit
- Erforderliche Fertigungsprozesse
- Qualitätskritische Produktmerkmale
- Materialversorgung und Produktfluss
- Aufgaben der Bedienpersonen
- Anforderungen an Daten und Rückverfolgbarkeit
- Verfügbare Produktionsfläche
- Erwartete spätere Erweiterungen
- Abnahmekriterien
Zusätzlich sollten die Anforderungen priorisiert werden. Eine sinnvolle Einteilung unterscheidet zwischen:
- Unverzichtbaren Funktionen für die erste Produktionsphase
- Sinnvollen, aber optionalen Funktionen
- Möglichen späteren Erweiterungen
Dadurch muss nicht jede potenzielle zukünftige Anforderung bereits in der ersten Ausbaustufe umgesetzt werden.
Auch Zielkonflikte sollten frühzeitig sichtbar gemacht werden. Maximale Flexibilität, minimaler Platzbedarf, kürzeste Taktzeit und niedrige Investitionskosten lassen sich nicht immer gleichzeitig erreichen. Eindeutige Prioritäten ermöglichen konsistente Entscheidungen, wenn technische und wirtschaftliche Ziele miteinander konkurrieren.
HAHN Automation Group unterstützt Hersteller mit Automatisierungsberatung und Konzeptentwicklung bei der Bewertung von Automatisierungspotenzialen, Produktionsstrategien, Investitionen und technischen Lösungskonzepten.
Standardisierte und modulare Anlagenarchitekturen nutzen
Kundenspezifische Automatisierung bedeutet nicht, dass jede Komponente vollständig neu entwickelt werden muss.
Standardisierte Systemelemente können den Engineering-Aufwand reduzieren, die Dokumentation vereinfachen und eine einheitliche Bedienung ermöglichen. Mögliche Bereiche für die Standardisierung sind:
- Zellenaufbau und Sicherheitskonzept
- Steuerungs- und Softwarearchitektur
- Bedienoberflächen
- Roboterintegration
- Elektrische Standards
- Datenstrukturen
- Schnittstellen zwischen Modulen
- Dokumentation und Ersatzteile
Die produktspezifischen Bestandteile werden weiterhin individuell entwickelt. Dazu können Greifer, Vorrichtungen, Zuführkonzepte und die erforderlichen Fertigungstechnologien gehören.
Diese Trennung ist entscheidend: Die Standardisierung schafft einen zuverlässigen technischen Rahmen. Die kundenspezifische Entwicklung konzentriert sich auf die Funktionen, die einen konkreten Mehrwert für Produkt und Produktionsprozess bieten.
Die MasterCell-Automatisierungsplattform folgt diesem Prinzip. Ihre modulare Architektur bildet einen standardisierten Rahmen für die Integration von Robotik, Zuführsystemen, Bildverarbeitung und anwendungsspezifischen Prozesstechnologien.
Ein modularer Aufbau macht außerdem technische Abhängigkeiten leichter beherrschbar. Einzelne Stationen können anhand definierter Schnittstellen entwickelt werden, anstatt ein untrennbares Gesamtsystem zu bilden. Das erleichtert spätere Kapazitätserweiterungen und die Wiederverwendung bewährter Konzepte.
Flexibilität auf realistische Anforderungen begrenzen
Flexibilität kann die Kosten späterer Anpassungen reduzieren. Wird sie zu umfangreich ausgelegt, kann sie jedoch selbst zu einem wesentlichen Komplexitätstreiber werden.
Eine Anlage, die jede theoretisch mögliche Produktvariante verarbeiten soll, benötigt möglicherweise zusätzliche Sensoren, verstellbare Vorrichtungen, komplexere Software und aufwendigere Umrüstabläufe. Diese Funktionen erhöhen Investitions- und Wartungsaufwand, auch wenn sie später nicht genutzt werden.
Hersteller sollten deshalb festlegen:
- Welche Varianten bereits freigegeben sind
- Welche Produktänderungen realistisch erwartet werden
- Welche Komponenten und Prozesse gleich bleiben
- Wie häufig Produktwechsel stattfinden
- Welche Anpassungen automatisch erfolgen müssen
- Welche Änderungen mit austauschbaren Werkzeugen möglich sind
- Welche Kapazitätserweiterungen tatsächlich geplant sind
Flexible Funktionen sollten dort vorgesehen werden, wo sie ein realistisches Produktionsszenario unterstützen.
Eine standardisierte Anlagenarchitektur kann unverändert bleiben, während produktspezifische Greifer, Vorrichtungen oder Prozessmodule ausgetauscht werden. Dieses Konzept bietet häufig ein besseres Verhältnis zwischen Flexibilität und Prozessstabilität als der Versuch, jede Station universell anpassbar zu gestalten.
Das Konzept für die modulare Smart-Meter-Fertigung zeigt, wie Montage, Firmware-Flashing, Prüfung und Variantenhandling innerhalb einer skalierbaren Architektur verbunden werden können. Der Automatisierungsgrad lässt sich von der ersten Produktionsphase bis zur Großserienfertigung weiterentwickeln, ohne jede Ausbaustufe als vollständig separates System zu planen.
Schnittstellen und Verantwortlichkeiten eindeutig festlegen
Viele Projektprobleme entstehen nicht innerhalb einzelner Stationen, sondern an den Übergängen zwischen verschiedenen Systemen.
Mechanische und digitale Schnittstellen sollten deshalb frühzeitig definiert werden. Zu klären ist unter anderem:
- Wie wird das Produkt zwischen Stationen übergeben?
- Wie werden Produkte und Werkstückträger identifiziert?
- Welche Station steuert die Übergabe?
- Was geschieht bei einem Stillstand der nachfolgenden Station?
- Wie werden Rezepturen und Varianten ausgewählt?
- Welche Produktionsdaten müssen ausgetauscht werden?
- Wie erfolgt die Anbindung an MES- oder ERP-Systeme?
- Wie werden Störungen und Maschinenzustände klassifiziert?
- Welches System speichert den vollständigen Produktionsdatensatz?
Auch der Materialfluss benötigt eindeutige Regeln. Pufferkapazitäten, manuelle Beladepunkte, Schlechtteile und Nacharbeitswege sollten Teil des Gesamtkonzepts sein und nicht erst während der Umsetzung ergänzt werden.
Ebenso müssen die Verantwortlichkeiten zwischen Hersteller, Automatisierungslieferant und weiteren Technologiepartnern klar geregelt sein. Für jede Schnittstelle sollte feststehen, wer für Spezifikation, Datenbereitstellung, Umsetzung und Freigabe verantwortlich ist.
Eine gemeinsame Schnittstellendokumentation verhindert, dass unterschiedliche Annahmen während der Integration zu technischen Problemen werden.
Änderungen während des Projekts kontrollieren
Änderungen gehören zu vielen Automatisierungsprojekten. Produktdesigns entwickeln sich weiter, Produktionsprognosen verändern sich und zusätzliche Anforderungen können hinzukommen.
Ziel ist nicht, jede Änderung zu verhindern. Änderungen müssen jedoch kontrolliert bewertet und umgesetzt werden.
Jede Anpassung sollte auf ihre Auswirkungen in folgenden Bereichen geprüft werden:
- Mechanische Konstruktion
- Elektrotechnik
- Steuerung und Software
- Werkzeuge und Vorrichtungen
- Materialfluss
- Taktzeit
- Dokumentation
- Projektzeitplan
- Investitionskosten
Bereits eine kleine Produktänderung kann mehrere Anlagenbereiche beeinflussen. Eine veränderte Bauteilgeometrie kann einen neuen Greifer, angepasste Vorrichtungen, andere Einstellungen der Bildverarbeitung und Änderungen an der Zuführung erfordern.
Ein festgelegter Änderungsprozess macht diese Abhängigkeiten vor der Umsetzung sichtbar. Er sollte die ursprüngliche Anforderung, die gewünschte Änderung, ihre technischen Auswirkungen und die daraus resultierende Entscheidung dokumentieren.
An vereinbarten Projektmeilensteinen sollten Anforderungen außerdem verbindlich stabilisiert werden. Ohne kontrollierte Entscheidungspunkte können fortlaufende Änderungen verhindern, dass das Engineering ein zuverlässiges Anlagenkonzept fertigstellt.
Das vollständige Produktionskonzept betrachten
Komplexität zu reduzieren bedeutet nicht, jede Station unabhängig von den übrigen Prozessen zu vereinfachen. Eine einzelne Maschine kann technisch übersichtlich sein und dennoch Probleme verursachen, wenn sie nicht zum Materialfluss, zur Datenarchitektur oder zur Produktionsstrategie passt.
Das Gesamtkonzept sollte folgende Elemente miteinander verbinden:
- Produkt- und Prozessanforderungen
- Automatisierungsgrad
- Materialversorgung
- Abfolge der Stationen
- Einbindung von Bedienpersonen
- Varianten und Umrüstungen
- Produktionsdaten
- Zukünftige Kapazitätsanforderungen
Entscheidungen sollten anhand ihrer Auswirkungen auf das gesamte System bewertet werden. Eine zusätzliche automatisierte Station kann den manuellen Aufwand reduzieren, aber gleichzeitig die Abhängigkeiten innerhalb der Linie erhöhen. Ein Puffer benötigt zusätzliche Fläche, kann jedoch verhindern, dass kurze Unterbrechungen die gesamte Produktion stoppen.
Die beste Lösung ist deshalb nicht automatisch die Anlage mit den wenigsten Komponenten. Entscheidend ist ein Produktionskonzept mit klar definierten Funktionen, beherrschbaren Abhängigkeiten und einem angemessenen Maß an Flexibilität.
Fazit
Industrielle Automatisierungsprojekte werden leichter beherrschbar, wenn die Komplexität bereits vor Beginn des Detailengineerings strukturiert wird.
Klare Anforderungen und Prioritäten schaffen ein gemeinsames Projektziel. Standardisierte und modulare Architekturen reduzieren unnötige Sonderentwicklungen. Eine realistisch ausgelegte Flexibilität verhindert, dass die Anlage mit Funktionen überladen wird, die später möglicherweise nie benötigt werden.
Definierte Schnittstellen und Verantwortlichkeiten machen Abhängigkeiten transparent. Ein kontrolliertes Änderungsmanagement verhindert, dass einzelne Anpassungen ohne vollständige Bewertung das gesamte Projekt beeinflussen.
Das Ergebnis ist keine standardisierte Einheitsanlage. Es entsteht eine kundenspezifische Produktionslösung, die auf klaren Entscheidungen, bewährten Strukturen und beherrschbaren technischen Abhängigkeiten basiert.
Ihr nächstes Automatisierungsprojekt klar strukturieren
HAHN Automation Group unterstützt Hersteller bei der Entwicklung von Automatisierungskonzepten, die technische Anforderungen, Produktionsleistung, Flexibilität und langfristige Skalierbarkeit miteinander verbinden.
Unsere Experten helfen dabei, Anforderungen zu strukturieren, geeignete Automatisierungspotenziale zu identifizieren und ein klares Produktionskonzept für komplexe Fertigungsanwendungen zu entwickeln.
Kontaktieren Sie unsere Experten