Laborverbrauchsmaterialien wie Pipettenspitzen, Küvetten, Reaktionsgefäße, Probenbehälter und Filterkomponenten werden häufig in sehr großen Stückzahlen hergestellt. Trotz ihrer niedrigen Stückkosten müssen diese Produkte hohe Anforderungen an Maßhaltigkeit, Sauberkeit und Funktionssicherheit erfüllen.
Ihre automatisierte Produktion erfordert deshalb mehr als eine hohe Geschwindigkeit der Spritzgießmaschine. Kleine, leichte und dünnwandige Komponenten müssen beschädigungsfrei entnommen, transportiert, geprüft und verpackt werden.
Gleichzeitig müssen Hersteller stabile Taktzeiten sicherstellen, jede Werkzeugkavität überwachen und den Ausschuss über Millionen von Bauteilen hinweg minimieren.
Eine erfolgreiche Großserienfertigung verbindet Spritzguss, Handling, nachgelagerte Prozesse, Qualitätskontrolle, Rückverfolgbarkeit und Verpackung innerhalb eines abgestimmten Automatisierungskonzepts. HAHN Automation Group entwickelt als Teil des Bereichs Life Sciences Automatisierungslösungen für Laborverbrauchsmaterialien und weitere Anwendungen der Laborautomatisierung.
Warum Laborverbrauchsmaterialien besondere Anforderungen stellen
Laborverbrauchsmaterialien erscheinen auf den ersten Blick häufig einfach aufgebaut. Ihre Großserienfertigung bringt jedoch unterschiedliche technische Herausforderungen mit sich.
Typische Anforderungen sind:
- Sehr hohe Produktionsmengen
- Kurze Spritzgießzyklen
- Werkzeuge mit vielen Kavitäten
- Kleine und leichte Komponenten
- Dünne Wandstärken und empfindliche Geometrien
- Enge Maß- und Funktionstoleranzen
- Kontrollierte Produktionsbedingungen
- Niedrige Stückkosten
- Zuverlässige Trennung von Gut- und Schlechtteilen
Bereits geringe Abweichungen können die spätere Funktion im Labor beeinträchtigen. Eine Pipettenspitze muss beispielsweise sicher auf das vorgesehene Liquid-Handling-System passen und Flüssigkeiten präzise übertragen. Eine Küvette muss ihre definierte Geometrie einhalten und zuverlässig dicht sein.
Bei hohen Stückzahlen können schon niedrige Fehlerquoten erhebliche Materialverluste verursachen. Das Produktionssystem muss deshalb hohe Geschwindigkeit mit stabilen Prozessen und zuverlässiger Qualitätskontrolle verbinden.
Spritzguss und nachgelagerte Automation verbinden
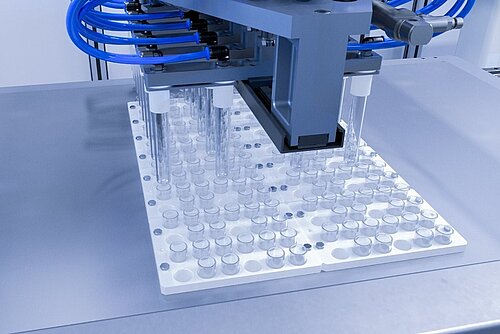
Die Automatisierung sollte direkt an der Spritzgießmaschine beginnen. Wie die Bauteile aus dem Werkzeug entnommen werden, beeinflusst Geschwindigkeit, Qualität und Rückverfolgbarkeit aller nachfolgenden Prozesse.
Das Entnahmesystem muss seine Bewegungen mit dem Spritzgießzyklus koordinieren und die Eingriffszeit in das Werkzeug möglichst kurz halten. Gleichzeitig müssen alle Komponenten zuverlässig gehandhabt werden – auch bei Werkzeugen mit mehreren Dutzend Kavitäten.
Wichtige Funktionen sind:
- Schnelle und synchronisierte Teileentnahme
- Stabile Orientierung jeder Komponente
- Schonendes Handling empfindlicher Geometrien
- Trennung nach Werkzeugkavität
- Kontrollierte Übergabe an nachgelagerte Prozesse
- Pufferung zwischen Prozessen mit unterschiedlichen Taktzeiten
Zusätzliche Handhabungsschritte und unkontrollierte Zwischenlagerung können das Risiko von Beschädigungen, Verunreinigungen oder Produktvermischungen erhöhen. Eine direkte Integration schafft einen gleichmäßigen Materialfluss und reduziert manuelle Eingriffe.
HAHN Automation Group bietet integrierte Automatisierungslösungen für den Spritzguss von der Teileentnahme über nachgelagerte Prozesse bis zur Verpackung. Das VarioTIP®-System wurde speziell für Laborverbrauchsmaterialien und weitere medizinische Kunststoffkomponenten entwickelt und unterstützt hohe Produktionsleistungen, modulare Erweiterungen sowie eine vollständige Kavitätensortierung.
Montage und nachgelagerte Prozesse integrieren
Viele Laborverbrauchsmaterialien sind nach dem Spritzgießen noch nicht vollständig fertiggestellt. Abhängig vom Produkt können vor Prüfung und Verpackung weitere Bearbeitungsschritte erforderlich sein.
Dazu gehören beispielsweise:
- Einsetzen von Filtern oder Barrieren
- Fügen mehrteiliger Komponenten
- Schneiden oder Stanzen
- Bedrucken oder Markieren
- Verschließen und Versiegeln
- Oberflächenbehandlung
- Dichtheitsprüfung
Die Kapazität jedes einzelnen Prozesses muss auf die Ausbringung der Spritzgießmaschine abgestimmt sein. Ein kurzer Spritzgießzyklus bietet wenig Mehrwert, wenn Filtermontage, Prüfung oder Verpackung anschließend einen Engpass erzeugen.
Manche nachgelagerten Prozesse benötigen mehr Zeit als das Spritzgießen. Hersteller können dies durch parallele Stationen, mehrere Bearbeitungsnester oder eine kontrollierte Zwischenpufferung ausgleichen. Ziel ist ein kontinuierlicher Produktionsfluss ohne Abstriche bei der Prozessqualität.
Qualitätskritische Parameter sollten bereits während der Montage überwacht werden. Abhängig vom Prozess können dazu Kraft, Position, Temperatur, Druck oder Bearbeitungszeit gehören. Abweichungen lassen sich dadurch erkennen, bevor das Produkt die abschließende Kontrolle erreicht.
Auch auf Störungen muss das System kontrolliert reagieren. Fällt eine Station aus, können geeignete Puffer- oder Routingkonzepte verhindern, dass die vollständige Produktionslinie unmittelbar zum Stillstand kommt.
Jedes Bauteil ohne Einschränkung der Ausbringung prüfen
Die Großserienproduktion erfordert Qualitätskontrollen, die mit der Geschwindigkeit des Fertigungsprozesses Schritt halten. Manuelle Stichproben können nicht jedes einzelne Produkt prüfen und liefern keine vollständigen kavitätsspezifischen Informationen.
Inline-Prüfungen können unter anderem folgende Merkmale kontrollieren:
- Abmessungen
- Rundlauf und Koaxialität
- Oberflächenfehler
- Verformungen
- Anwesenheit von Komponenten
- Position von Filtern oder Barrieren
- Vollständigkeit der Montage
- Dichtheit
- Verunreinigungen oder sichtbare Partikel
Die Prüfung sollte möglichst nah an dem Prozess stattfinden, in dem das jeweilige Merkmal entsteht. So können Abweichungen erkannt werden, bevor weitere Wertschöpfung in ein fehlerhaftes Produkt investiert wird.
Gleichzeitig muss die Prüftechnik zuverlässig zwischen tatsächlichen Fehlern und zulässigen Abweichungen unterscheiden. Beleuchtung, Bauteilpräsentation, Kamerakonfiguration und stabile Positionierung spielen insbesondere bei kleinen, transparenten oder reflektierenden Komponenten eine wichtige Rolle.
Die Case Study zur Optimierung der Großserienproduktion von Küvetten zeigt, wie Teileentnahme und Inline-Dichtheitsprüfung in einen neu konzipierten Produktionsprozess integriert werden können. Machbarkeitsstudien, Simulationen und praktische Versuche dienten dazu, die relevanten Prozesse vor der Umsetzung der finalen Anlage abzusichern.
Der Nutzen der Inline-Prüfung beschränkt sich nicht auf die Ausschleusung fehlerhafter Produkte. Die Ergebnisse sollten Hersteller auch dabei unterstützen, zu erkennen, wo und warum Abweichungen entstehen.
Kavitätsrückverfolgbarkeit bis zur Verpackung sicherstellen
Spritzgießwerkzeuge mit vielen Kavitäten produzieren innerhalb eines Zyklus eine große Anzahl an Bauteilen. Tritt ein Fehler wiederholt in einer bestimmten Kavität auf, müssen Hersteller die betroffenen Produkte identifizieren und die konkrete Ursache untersuchen können.
Ein rückverfolgbarer Produktionsdatensatz kann jedes Produkt oder jede Verpackungseinheit mit folgenden Informationen verbinden:
- Spritzgießmaschine
- Werkzeug und Kavität
- Produkt und Variante
- Produktionszeitpunkt
- Prozessparameter
- Prüfergebnisse
- Ausschussgrund
- Charge oder Verpackungseinheit
Diese Zuordnung aufrechtzuerhalten, wird schwieriger, sobald die Bauteile Montage-, Prüf- und Verpackungsschritte durchlaufen. Das Automatisierungskonzept muss deshalb entweder die ursprüngliche Produktreihenfolge erhalten oder eine andere zuverlässige Identifikations- und Trackingmethode einsetzen.
Eine kavitätsspezifische Sortierung ermöglicht es, Gutteile, Schlechtteile und für die Qualitätskontrolle vorgesehene Produkte getrennt auszuleiten. Gleichzeitig liefert sie Informationen über den Zustand des Werkzeugs und wiederkehrende Fehlermuster.
Auch die Verpackung ist Teil des Rückverfolgbarkeitskonzepts. Abhängig vom Produkt und seiner späteren Verwendung können Laborverbrauchsmaterialien beispielsweise in folgenden Formaten bereitgestellt werden:
- Trays
- Racks
- Tubs
- Beutel
- Kartons
- Gestapelte Verpackungseinheiten
Das System muss verhindern, dass Gut- und Schlechtteile miteinander vermischt werden. Außerdem sollte ein einzelnes fehlerhaftes oder fehlendes Bauteil nicht dazu führen, dass eine vollständige Verpackungseinheit verworfen werden muss.
Automatisierte Ersatzteilzuführung, kontrolliertes Tray-Management oder separate Qualitätsbehälter können dabei helfen, vollständige und korrekt dokumentierte Verpackungseinheiten bereitzustellen.
Produktionsleistung skalieren und Flexibilität erhalten
Eine hohe Ausbringung bedeutet nicht zwangsläufig, dass eine Automatisierungsanlage nur ein einziges Produkt herstellen kann. Laborverbrauchsmaterialien werden häufig in unterschiedlichen Größen, Formaten, Filterausführungen oder Verpackungsvarianten angeboten.
Flexible Automation kann diese Vielfalt durch verschiedene Maßnahmen unterstützen:
- Austauschbare Formatsätze
- Rezeptgesteuerte Prozesse
- Anpassbare Handhabungssysteme
- Modulare Prüfstationen
- Produktspezifische Verpackungsprogramme
- Skalierbare Produktionsmodule
Der erforderliche Flexibilitätsgrad sollte sich am tatsächlichen Produktportfolio orientieren. Wird eine Anlage für jede theoretisch mögliche Variante ausgelegt, können Komplexität und Investitionskosten steigen und die Prozessstabilität sinken.
Hersteller sollten deshalb festlegen, welche Varianten konkret geplant sind, welche Änderungen realistisch erwartet werden und welche Funktionen produktspezifisch bleiben können.
Die HAHN Automation Group Lösung für die automatisierte Großserienproduktion von Pipettenspitzen verbindet die Produktion von fünf Spritzgießmaschinen innerhalb eines flexiblen Gesamtsystems. Unterschiedliche Formatsätze ermöglichen die Verarbeitung mehrerer Produkte. Gleichzeitig sind schnelle Teileentnahme, Filtermontage, Sichtprüfung, kavitätsspezifische Sortierung und automatisierte Verpackung in den Produktionsablauf integriert.
Das System erreicht eine Ausbringung von bis zu 1.650 Teilen pro Minute und unterstützt Konfigurationen mit bis zu 128 Kavitäten. Gleichzeitig reduzierte das Automatisierungskonzept die Ausschussquote auf weniger als ein Prozent und erhöhte die OEE auf 97 Prozent.
Das Beispiel zeigt, dass Flexibilität und hohe Ausbringung keine Gegensätze sein müssen. Die Produktionsarchitektur muss jedoch auf klar definierte Produkte, Prozesse und Kapazitätsanforderungen abgestimmt werden.
Den vollständigen Produktionsfluss planen
Laborverbrauchsmaterialien lassen sich in der Großserie nicht zuverlässig automatisieren, wenn einzelne Stationen isoliert voneinander optimiert werden. Der gesamte Produktionsfluss vom Spritzgießwerkzeug bis zur fertigen Verpackungseinheit muss berücksichtigt werden.
Während der Konzeptphase sollten Hersteller folgende Fragen klären:
- Welche Produkte und Varianten muss die Anlage verarbeiten?
- Wie viele Kavitäten besitzt das Spritzgießwerkzeug?
- Wie schnell müssen die Bauteile entnommen werden?
- Welche Montage- und Folgeprozesse sind erforderlich?
- Welche Merkmale benötigen eine hundertprozentige Prüfung?
- Wie bleibt die Kavitätsrückverfolgbarkeit erhalten?
- Welches Verpackungsformat wird benötigt?
- Wo sind Puffer oder parallele Prozesse erforderlich?
- Wie reagiert das System auf Störungen?
- Kann die Produktionskapazität später erweitert werden?
Die Machbarkeit kritischer Prozesse sollte geprüft werden, bevor die vollständige Produktionslinie konstruiert wird. Versuche zu Handling, Inspektion oder Montage reduzieren technische Risiken und liefern realistische Erkenntnisse zu Taktzeit und Prozessfähigkeit.
Eine enge Zusammenarbeit zwischen Produktentwicklung, Spritzgusstechnik, Qualitätsmanagement, Verpackungsplanung und Automatisierungstechnik schafft die Grundlage für ein stabiles Produktionskonzept.
Fazit
Die Automatisierung von Laborverbrauchsmaterialien für die Großserienproduktion umfasst deutlich mehr als eine schnelle Entnahme aus der Spritzgießmaschine.
Das Gesamtsystem muss Handling, Montage, Inline-Prüfung, Kavitätsrückverfolgbarkeit und Verpackung miteinander koordinieren. Jeder Prozess muss die erforderliche Ausbringung unterstützen, ohne zusätzliche Qualitätsrisiken oder Engpässe zu erzeugen.
Eine zuverlässige Kavitätszuordnung und strukturierte Qualitätsdaten helfen Herstellern, wiederkehrende Fehler zu identifizieren und den Spritzgießprozess zu stabilisieren. Modulare Anlagen und kontrollierte Formatwechsel können gleichzeitig die notwendige Flexibilität für unterschiedliche Produktvarianten schaffen.
Wer diese Elemente als durchgängiges Produktionssystem plant, kann die Ausbringung erhöhen, manuelle Handhabung reduzieren, Ausschuss minimieren und eine gleichbleibende Qualität über sehr hohe Stückzahlen hinweg sicherstellen.
Ihre Produktion von Laborverbrauchsmaterialien skalieren
HAHN Automation Group entwickelt kundenspezifische Automatisierungslösungen für die Großserienfertigung von Laborverbrauchsmaterialien.
Unsere Experten verbinden Spritzgussautomation, High-Speed-Handling, Montage, Inline-Prüfung, Rückverfolgbarkeit und Verpackung zu zuverlässigen Produktionssystemen für Ihre Produkte und Stückzahlanforderungen.
Kontaktieren Sie unsere Experten