Ausschuss in hochpräzisen Montageprozessen erhöht die Materialkosten, bindet Produktionskapazitäten und senkt die Effizienz der gesamten Fertigung. Die Ursache liegt jedoch nicht immer an der Station, an der das fehlerhafte Produkt schließlich erkannt wird.
Eine Komponente kann bereits während der Zuführung beschädigt, bei der Montage falsch positioniert und erst nach weiteren Füge- oder Prüfschritten aussortiert werden. Zu diesem Zeitpunkt wurden bereits zusätzliches Material, Energie und Produktionszeit in ein Produkt investiert, das nicht freigegeben werden kann.
Um Ausschuss nachhaltig zu reduzieren, reicht es deshalb nicht aus, lediglich die Endkontrolle zu verbessern. Hersteller müssen das Bauteilhandling stabilisieren, kritische Montageprozesse überwachen, Abweichungen frühzeitig erkennen und jeden Fehler mit seinen tatsächlichen Produktionsbedingungen verknüpfen.
Die tatsächlichen Ausschussursachen erkennen
Ausschuss entsteht nur selten durch ein einzelnes, isoliertes Problem. Häufig ist er das Ergebnis eines Zusammenspiels aus Bauteilschwankungen, Anlagenzustand, Handling, Prozessparametern und Prüfeinstellungen.
Typische Ursachen sind:
- Beschädigungen bei Zuführung oder Handling
- Schwankende Bauteilabmessungen
- Fehlerhafte Positionierung oder Orientierung
- Instabile Press-, Schraub-, Schweiß- oder Dosierprozesse
- Verunreinigte Oberflächen
- Ungeeignete Vorrichtungen oder Werkzeuge
- Falsche Rezepturen oder Variantenparameter
- Beschädigungen an Übergabepunkten
- Werkzeugverschleiß und schleichende Prozessabweichungen
- Falschausschleusungen durch instabile Prüfbedingungen
Hersteller sollten außerdem klar zwischen tatsächlichem Ausschuss, Nacharbeit und Falschausschleusungen unterscheiden.
Als Ausschuss gelten Produkte, die nicht mehr verwendet oder wirtschaftlich nachgebessert werden können. Nacharbeit erfordert einen zusätzlichen Bearbeitungsschritt, bevor das Produkt freigegeben werden kann. Bei einer Falschausschleusung wird hingegen ein einwandfreies Produkt fälschlicherweise als fehlerhaft eingestuft.
Diese Kategorien haben unterschiedliche Ursachen und erfordern jeweils andere Maßnahmen. Eine hohe Ausschleusungsrate kann auf einen instabilen Montageprozess hindeuten. Sie kann aber auch durch unzuverlässige Prüfbedingungen oder Grenzwerte entstehen, die normale Prozessschwankungen nicht ausreichend berücksichtigen.
Die Grundlage jeder Verbesserung sind daher eindeutig definierte Fehlerkategorien und eine konsistente Erfassung der jeweiligen Ausschussgründe.
Beschädigungen durch stabiles Bauteilhandling vermeiden
In hochpräzisen Montageprozessen kann bereits das Handling Fehler verursachen. Zu hohe Greifkräfte können Komponenten verformen. Ungenaue Übergaben können Oberflächen, Pins, Dichtungen oder andere empfindliche Geometrien beschädigen.
Leichte, flexible oder transparente Komponenten sind häufig besonders schwierig zu kontrollieren. Ihre Position kann sich während des Transports verändern, während konventionelle Sensoren sie möglicherweise nicht zuverlässig erfassen.
Ein robustes Handhabungskonzept sollte deshalb folgende Faktoren berücksichtigen:
- Geometrie und Stabilität der Komponenten
- Zulässige Greifkräfte
- Empfindlichkeit der Oberflächen
- Definierte Referenzpunkte
- Erforderliche Positioniergenauigkeit
- Bauteiltoleranzen
- Sauberkeitsanforderungen
- Schutz vor elektrostatischer Entladung
- Zugänglichkeit während der Montage
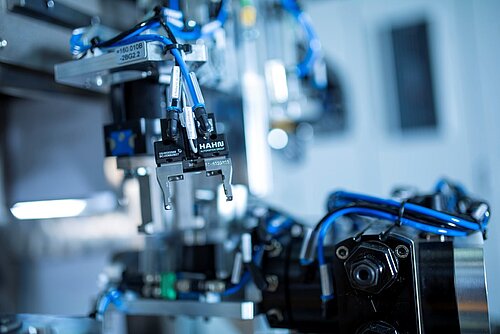
Produktspezifische Greifer, kontrollierte Roboterbewegungen und geeignete Vorrichtungen sorgen dafür, dass Komponenten sicher positioniert bleiben, ohne beschädigt zu werden.
Bildverarbeitungssysteme können Position und Orientierung kontrollieren, bevor das Bauteil dem nächsten Prozess zugeführt wird. Dies ist insbesondere dann sinnvoll, wenn Komponenten in unterschiedlichen Positionen bereitgestellt werden oder bereits geringe Abweichungen den späteren Fügeprozess beeinträchtigen können.
Auch die Anzahl der Handhabungsschritte sollte möglichst gering bleiben. Jede zusätzliche Übergabe birgt das Risiko, dass sich ein Bauteil verschiebt, verunreinigt oder beschädigt wird.
HAHN Automation Group kombiniert unterschiedliche Technologien für Zuführung, Handling und automatisierte Montage. Dazu gehören flexible Zuführsysteme, produktspezifische Greifer, Bildverarbeitung sowie überwachte Montage- und Fügeprozesse.
Kritische Montageprozesse stabilisieren
Eine Kontrolle des fertigen Produkts kann einen Fehler erkennen, erklärt aber nicht zwangsläufig, was während der Montage passiert ist. Qualitätskritische Fügeprozesse sollten deshalb bereits während ihrer Ausführung überwacht werden.
Abhängig von der Anwendung können folgende Parameter relevant sein:
- Kraft und Weg beim Pressen
- Drehmoment und Drehwinkel beim Schrauben
- Temperatur und Energie beim Schweißen
- Position und Menge des Klebstoffs
- Bauteilposition und Spaltmaße
- Druck und Fügedauer
- Oberflächenzustand vor dem Kleben
- Aushärtebedingungen
Durch die Überwachung dieser Werte lässt sich feststellen, ob jeder Prozess innerhalb seines definierten Prozessfensters abgelaufen ist.
Eine Pressverbindung kann beispielsweise ihre vorgesehene Endposition erreichen, obwohl der Kraft-Weg-Verlauf auf eine fehlerhafte Ausrichtung oder ein beschädigtes Bauteil hindeutet. Ebenso kann eine Klebstoffraupe vollständig erscheinen, obwohl ihre Menge oder Position außerhalb der zulässigen Grenzen liegt.
Stabile Prozesse benötigen außerdem geeignete Vorrichtungen und eindeutig definierte Referenzflächen. Das Automationssystem muss zulässige Bauteilschwankungen ausgleichen können, ohne Abweichungen zu verdecken, die die Qualität des fertigen Produkts beeinflussen.
In manchen Anwendungen können Messergebnisse genutzt werden, um nachfolgende Prozesse anzupassen. Dies ist insbesondere bei komplexen Geometrien sinnvoll oder wenn normale Bauteiltoleranzen den erforderlichen Fügeweg beeinflussen.
Das Konzept für die Hochpräzisionsmontage von Automobildisplays zeigt diesen Ansatz in der Praxis. Echtzeit-Spaltmessungen steuern die adaptive Zweikomponenten-Klebstoffdosierung und das präzise Fügen gebogener Displaykomponenten. Vakuumspannung, kontrollierte Ausrichtung und integrierte Oberflächenbehandlung sorgen für stabile und wiederholbare Ergebnisse.
Fehler möglichst früh im Prozess erkennen
Je später ein Fehler erkannt wird, desto mehr Wertschöpfung ist bereits in das betroffene Produkt eingeflossen. Frühzeitige Kontrollen verhindern, dass fehlerhafte Komponenten weitere Montage-, Bearbeitungs- und Verpackungsschritte durchlaufen.
Abhängig vom Produkt können Inline-Kontrollen folgende Merkmale überprüfen:
- Anwesenheit und Orientierung der Komponenten
- Kritische Abmessungen
- Position von Pins oder Kontakten
- Vollständigkeit der Montage
- Kraft-Weg-Verläufe
- Drehmoment-Winkel-Ergebnisse
- Klebstoffauftrag
- Oberflächenmerkmale
- Grundlegende elektrische Funktionen
Diese Kontrollen sollten möglichst nah an dem Prozess stattfinden, in dem das jeweilige Merkmal entsteht. Dadurch lässt sich eine Abweichung leichter ihrer wahrscheinlichen Ursache zuordnen.
Die Position eines Kontakts sollte beispielsweise direkt nach dem Einsetzen überprüft werden und nicht erst nach dem Umspritzen oder der Endmontage. Ein fehlerhafter Klebstoffauftrag sollte erkannt werden, bevor die nächste Komponente gefügt wird. Ein unzulässiger Pressvorgang sollte das betroffene Produkt stoppen, bevor weitere Wertschöpfung erfolgt.
Auch das Prüfsystem selbst muss stabil arbeiten, um unnötige Ausschleusungen zu vermeiden. Beleuchtung, Bauteilpräsentation, Wiederholgenauigkeit der Vorrichtung und Messmittelfähigkeit können das Ergebnis beeinflussen.
Das Ziel besteht daher nicht darin, möglichst viele Merkmale zu kontrollieren. Entscheidend ist, qualitätskritische Abweichungen an der Stelle zu erkennen, an der die Kontrolle den größten Nutzen für den Gesamtprozess bietet.
Fehler mit ihren Ursachen verknüpfen
Eine reine Gut- oder Schlechtentscheidung liefert nur wenige Informationen für eine nachhaltige Ausschussreduzierung. Hersteller müssen erkennen können, welcher Fehler aufgetreten ist und unter welchen Bedingungen das Produkt gefertigt wurde.
Ein strukturierter Produktionsdatensatz kann folgende Informationen enthalten:
- Produkt- und Variantenidentifikation
- Material- oder Komponentencharge
- Maschine und Station
- Aktive Rezeptur
- Werkzeug oder Kavität
- Prozessparameter
- Inspektions- und Messergebnisse
- Ausschussgrund
- Produktionszeitpunkt
Durch die Verknüpfung dieser Daten lassen sich konkrete Zusammenhänge untersuchen:
- Erzeugt eine Kavität mehr Fehler als andere?
- Tritt das Problem nur bei einer bestimmten Produktvariante auf?
- Steht eine Materialcharge mit veränderten Ergebnissen in Verbindung?
- Bewegen sich Prozesswerte schrittweise in Richtung ihrer Grenzwerte?
- Steigt die Fehlerquote nach einem Formatwechsel?
- Beeinflusst Werkzeugverschleiß den Montageprozess?
Diese Informationen grenzen den Suchbereich ein und helfen den verantwortlichen Teams, die tatsächliche Ursache zu beseitigen, anstatt jedes fehlerhafte Produkt als isoliertes Ereignis zu behandeln.
Die Lösung für die automatisierte Fertigung variantenreicher Steckverbinder liefert dafür ein Praxisbeispiel. Nicht konforme Komponenten werden nach Fehlerart und Werkzeugkavität klassifiziert. Dadurch entsteht eine aussagekräftigere Grundlage für Fehleranalyse und Prozessoptimierung als durch die alleinige Erfassung der gesamten Ausschussmenge.
Auch Trendanalysen sind wichtig. Ein Prozess kann weiterhin akzeptable Produkte herstellen, obwohl sich einzelne Werte bereits einer festgelegten Grenze nähern. Wird diese Entwicklung frühzeitig erkannt, können Hersteller den Prozess anpassen, verschlissene Werkzeuge austauschen oder Materialveränderungen untersuchen, bevor größere Ausschussmengen entstehen.
Das gesamte Produktionssystem optimieren
Die Optimierung einer einzelnen Station reduziert nicht zwangsläufig den Ausschuss der gesamten Produktionslinie. Bauteilübergaben, Prozesssynchronisation, Materialfluss und Formatwechsel beeinflussen ebenfalls die Produktionsstabilität.
Zu den wichtigsten systemweiten Maßnahmen gehören:
- Unnötige Übergabepunkte reduzieren
- Aufeinanderfolgende Prozesse synchronisieren
- Materialzuführung stabilisieren
- Formatwechsel standardisieren
- Rezepturen automatisch über die Produktidentifikation auswählen
- Werkzeugzustände überwachen
- Anlagen regelmäßig warten und kalibrieren
- Ausschuss, Nacharbeit und Falschausschleusungen getrennt auswerten
- First Pass Yield erfassen
- Fehler nach Ursachen statt nur als Gesamtquote analysieren
Die Produktionsgeschwindigkeit sollte nicht auf Kosten der Prozessstabilität erhöht werden. Eine höhere Ausbringung bietet wenig Mehrwert, wenn dadurch mehr Produkte nachgearbeitet oder aussortiert werden müssen.
Besonders in der Großserienproduktion können bereits kleine Verbesserungen der Ausbeute große Mengen an Materialverschwendung verhindern.
Das Konzept für die ausschussarme Produktion von Pipettenspitzen führte mehrere zuvor getrennte Produktionssysteme in einer abgestimmten Automationslösung zusammen. Optimiertes Bauteilhandling, synchronisierte Prozesse, eine hundertprozentige Sichtprüfung und die kavitätsspezifische Sortierung reduzierten die Ausschussquote von teilweise bis zu zehn auf weniger als ein Prozent.
Das Beispiel zeigt, dass sich Ausschuss nicht immer durch die Anpassung eines einzelnen Maschinenparameters reduzieren lässt. Häufig sind ein konsistenter Materialfluss und eine engere Abstimmung des gesamten Produktionssystems erforderlich.
Ausschussvermeidung bereits im Automationskonzept berücksichtigen
Der beste Zeitpunkt, um Ausschuss zu vermeiden, liegt vor dem Bau der Produktionsanlage. Bauteilgeometrie, Toleranzen, Referenzflächen und Prozesszugänglichkeit beeinflussen direkt, wie zuverlässig ein Produkt automatisiert montiert werden kann.
Während der Konzeptphase sollten Hersteller deshalb folgende Fragen klären:
- Welche Komponenten sind besonders beschädigungsempfindlich?
- An welchen Stellen können sich Toleranzen addieren?
- Welche Prozesse verursachen irreversible Fehler?
- Welche Parameter bestimmen die Qualität der Fügeverbindung?
- An welcher Stelle lässt sich ein Fehler erstmals erkennen?
- Wie werden ausgeschleuste Produkte klassifiziert?
- Welche Produkt- und Prozessdaten werden für die Ursachenanalyse benötigt?
- Wie werden Werkzeuge und Prüftechnik überwacht?
- Welche Varianten und Formatwechsel muss die Anlage unterstützen?
Machbarkeitsstudien können Bauteilhandling und Fügeprozesse bewerten, bevor die vollständige Anlage konstruiert wird. Gleichzeitig lassen sich Produktmerkmale identifizieren, die eine stabile automatisierte Montage unnötig erschweren.
Eine frühzeitige Zusammenarbeit zwischen Produktentwicklung, Manufacturing Engineering, Qualitätsmanagement und Automatisierungsspezialisten schafft damit die beste Grundlage für einen ausschussarmen Produktionsprozess.
Fazit
Wer Ausschuss in hochpräzisen Montageprozessen reduzieren möchte, darf nicht ausschließlich die abschließende Ausschussquote betrachten.
Stabiles Bauteilhandling verhindert Beschädigungen bereits vor der Montage. Überwachte Fügeprozesse bestätigen, dass kritische Arbeitsschritte innerhalb ihrer definierten Prozessfenster ablaufen. Inline-Kontrollen erkennen Abweichungen, bevor weitere Wertschöpfung erfolgt. Verknüpfte Produkt- und Prozessdaten helfen schließlich dabei, wiederkehrende Ursachen zu identifizieren.
Die größten Verbesserungen entstehen durch die Betrachtung des gesamten Produktionssystems. Materialversorgung, Bauteilübergaben, Prozesssynchronisation, Qualitätskontrollen und Formatwechsel müssen zuverlässig zusammenspielen.
Dieser Ansatz kann nicht jeden denkbaren Fehler verhindern. Er schafft jedoch die notwendige Transparenz und Prozessstabilität, um vermeidbaren Ausschuss zu reduzieren, Nacharbeit zu begrenzen und den First Pass Yield langfristig zu verbessern.
Ausschuss in Ihren Montageprozessen reduzieren
HAHN Automation Group entwickelt kundenspezifische Automatisierungslösungen für hochpräzise Montage-, Handling- und Qualitätsprozesse.
Unsere Experten unterstützen Hersteller dabei, kritische Prozessrisiken zu identifizieren, die Produktion zu stabilisieren und geeignete Kontrollen zur Ausschussreduzierung in das gesamte Fertigungssystem zu integrieren.
Kontaktieren Sie unsere Experten