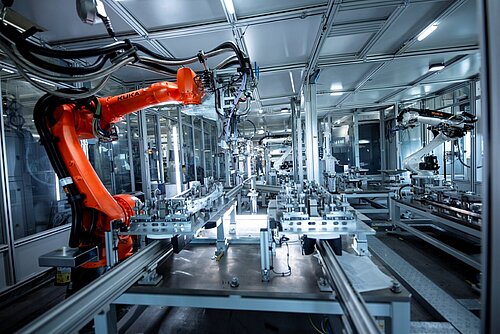
Elektronische und mechatronische Komponenten werden zunehmend komplexer. Produkte wie Sensoren, Aktuatoren, Steckverbinder, Steuergeräte und Leistungselektronik kombinieren mechanische Strukturen mit elektrischen Kontakten, Leiterplatten, Dichtungen, Software und Kommunikationsschnittstellen.
Ihre automatisierte Montage umfasst deshalb weit mehr als die Übertragung eines manuellen Prozesses auf eine Maschine. Empfindliche Komponenten müssen beschädigungsfrei zugeführt, unterschiedliche Fügeverfahren koordiniert und kritische Parameter innerhalb enger Prozessgrenzen gehalten werden.
Gleichzeitig müssen Hersteller verschiedene Produktvarianten, veränderte Produktionsvolumen und zukünftige Produktanpassungen berücksichtigen. Eine erfolgreiche Automatisierung verbindet daher Handling, Montage, Qualitätskontrolle und Materialfluss von Beginn an zu einem durchgängigen Produktionskonzept.
Empfindliche und schwer handhabbare Komponenten zuführen
Viele elektronische Bauteile sind klein, empfindlich oder schwierig zu positionieren. Pins können sich verbiegen, Kontakte beschädigt und Leiterplatten durch mechanische Belastungen oder elektrostatische Entladung beeinträchtigt werden.
Auch Dichtungen, Kabel, Stanzkontakte und andere flexible Komponenten können während der Zuführung oder Handhabung ihre Position verändern. Reflektierende, dunkle oder transparente Oberflächen erschweren unter Umständen zusätzlich die zuverlässige optische Erkennung.
Ein automatisiertes Handhabungskonzept muss deshalb verschiedene Faktoren berücksichtigen:
- Geometrie und Stabilität der Komponenten
- Zulässige Greifkräfte
- Empfindlichkeit der Oberflächen
- Anforderungen an den ESD-Schutz
- Position und Orientierung
- Bauteiltoleranzen
- Sauberkeitsanforderungen
- Zugänglichkeit während der Montage
Konventionelle Zuführsysteme können sich für robuste Komponenten mit gleichbleibender Geometrie eignen. Empfindlichere oder variable Teile erfordern möglicherweise Tray-Handling, flexible Zuführtechnik oder bildverarbeitungsgestützte Robotersysteme.
Auch der Greifer muss auf das jeweilige Produkt abgestimmt sein. Er muss die Komponente sicher aufnehmen, ohne sie zu verformen, und mit der für den nachfolgenden Montageprozess erforderlichen Präzision positionieren.
HAHN Automation Group verbindet verschiedene Technologien für die automatisierte Montage, darunter Zuführsysteme, Bildverarbeitung, Präzisionsfügen und überwachte mechanische Montageprozesse. Welche Kombination geeignet ist, hängt von der Komponente, dem Produktionsvolumen und der erforderlichen Flexibilität ab.
Unterschiedliche Montage- und Fügeverfahren kombinieren
Elektronische und mechatronische Produkte lassen sich nur selten mit einem einzigen Fügeverfahren montieren. Eine Produktionslinie kann mehrere unterschiedliche Prozesse umfassen:
- Pressen und Einsetzen
- Schrauben
- Crimpen
- Löten
- Laser- oder Widerstandsschweißen
- Klebstoffdosierung
- Vergießen
- Heißverstemmen
- Plasmabehandlung
- Einsetzen von Dichtungen
Jeder Prozess stellt eigene Anforderungen an die Bauteilpositionierung, Vorrichtungen, Werkzeuge und Taktzeit. Manche Fügeschritte beeinflussen zudem die nachfolgenden Prozesse. Wird beispielsweise ein Kontakt vor dem Einpressen nicht korrekt positioniert, kann er das Gehäuse beschädigen oder eine unzuverlässige elektrische Verbindung verursachen.
Kritische Parameter sollten deshalb bereits während der Montage überwacht werden. Je nach Verfahren können dazu Kraft, Weg, Drehmoment, Winkel, Temperatur, Druck oder Dosiermenge gehören.
Dadurch lässt sich feststellen, ob der Prozess innerhalb seines definierten Prozessfensters abgelaufen ist, anstatt sich ausschließlich auf die Kontrolle des fertigen Produkts zu verlassen.
Auch die Reihenfolge der einzelnen Prozesse muss sorgfältig abgestimmt werden. Vor dem Dosieren kann beispielsweise eine Oberflächenbehandlung erforderlich sein. Klebstoffe oder Vergussmaterialien bringen wiederum Aushärtezeiten mit sich, die Anlagenlayout, Pufferkonzept und Gesamttakt beeinflussen.
Ein Praxisbeispiel ist die vollautomatisierte Produktion von DC/DC-Wandlern. Das Produktionskonzept kombiniert unter anderem Kontaktmontage, Plasmareinigung, Zweikomponenten-Dosierung und elektrische Prüfungen innerhalb einer automatisierten Linie.
Bauteil- und Montagetoleranzen beherrschen
Elektronische und mechatronische Baugruppen bestehen häufig aus Komponenten, die mit unterschiedlichen Verfahren und aus verschiedenen Materialien hergestellt werden. Kunststoffgehäuse, Stanzkontakte, bearbeitete Metallteile, Leiterplatten und Elastomerdichtungen weisen jeweils eigene Maßtoleranzen auf.
Auch wenn alle Einzelteile innerhalb ihrer Spezifikationen liegen, können sich die Toleranzen innerhalb der Baugruppe addieren und die automatisierte Montage erschweren. Bereits eine geringe Abweichung bei der Position eines Gehäuses oder Kontakts kann das Einsetzen, Pressen oder Herstellen einer elektrischen Verbindung beeinträchtigen.
Das Automationssystem muss zulässige Abweichungen ausgleichen können, ohne fehlerhafte Komponenten zu akzeptieren. Geeignete Maßnahmen sind beispielsweise:
- Nachgiebige Greifer und Vorrichtungen
- Kameragestützte Positionskorrekturen
- Kontrollierte Suchbewegungen
- Kraft-Weg-Überwachung
- Schwimmende oder selbstzentrierende Werkzeuge
- Definierte Referenzflächen
- Maßprüfungen zwischen einzelnen Prozessschritten
- Produktspezifische Prozessgrenzen
Ziel ist ein robuster Prozess, der zulässige Bauteilabweichungen beherrscht und gleichzeitig Veränderungen erkennt, die die Produktqualität beeinträchtigen könnten.
Dafür ist eine enge Zusammenarbeit zwischen Produktentwicklung und Automatisierungstechnik erforderlich. Bereits kleinere Änderungen an Referenzflächen, Zugangspunkten oder Bauteilgeometrien können die Automatisierbarkeit eines Produkts deutlich verbessern.
Mehrere Produktvarianten auf einer Anlage fertigen
Hersteller müssen zunehmend mehrere Produktvarianten auf derselben Anlage produzieren. Diese können sich beispielsweise in Größe, Steckerkonfiguration, elektronischen Bauteilen, Software, Leistungsklasse oder regionaler Ausführung unterscheiden.
Die Variantenvielfalt beeinflusst nahezu alle Bereiche des Automationssystems:
- Zuführtechnik
- Greifer und Vorrichtungen
- Montageparameter
- Werkzeuge
- Inspektionsprogramme
- Produktidentifikation
- Materialbereitstellung
- Umrüstvorgänge
Eine zuverlässige Produktidentifikation ist dabei unverzichtbar. Die Anlage muss erkennen, welche Variante bearbeitet wird, und automatisch das richtige Rezept, die passenden Parameter und den erforderlichen Prozessablauf auswählen.
Flexible Zuführtechnik, anpassbare Werkzeuge und rezeptgesteuerte Prozesse können mechanische Umrüstungen reduzieren. Die größtmögliche Flexibilität ist jedoch nicht automatisch die wirtschaftlichste Lösung. Wird eine Anlage für jede theoretisch mögliche Variante ausgelegt, können Komplexität, Investitionskosten und Inbetriebnahmeaufwand unnötig steigen.
Hersteller sollten deshalb zwischen bereits definierten Varianten, realistisch zu erwartenden Änderungen und unwahrscheinlichen Möglichkeiten unterscheiden.
Die Lösung für die automatisierte Montage variantenreicher Steckverbinder zeigt, wie unterschiedliche Produktkonfigurationen innerhalb eines gemeinsamen Anlagenkonzepts gefertigt werden können. Das System verbindet Bauteilmontage, Prozesskontrolle und produktspezifische Inspektion mit der erforderlichen Flexibilität für mehrere Steckverbindervarianten.
Qualitätskontrollen in den Montageprozess integrieren
Eine optisch vollständig montierte Baugruppe ist nicht zwangsläufig auch elektrisch oder funktional einwandfrei. Ein Kontakt kann vorhanden, aber nicht korrekt verbunden sein. Ein Sensor kann ordnungsgemäß montiert erscheinen, obwohl seine Position außerhalb der zulässigen Toleranz liegt.
Qualitätskontrollen sollten daher bereits bei der Entwicklung des Montagekonzepts berücksichtigt werden. Kritische Fügeparameter und ausgewählte Produktmerkmale lassen sich direkt innerhalb des Prozesses kontrollieren.
Je nach Anwendung können dazu gehören:
- Anwesenheit und Orientierung der Komponenten
- Position von Kontakten oder Pins
- Überwachung von Kraft-Weg-Verläufen
- Erfassung von Drehmoment-Winkel-Werten
- Elektrische Durchgangsprüfung
- Dichtheits- oder Druckprüfung
- Grundlegende Funktionskontrolle
Die Prüfstrategie beeinflusst die Zugänglichkeit des Produkts, die Gestaltung der Vorrichtungen, elektrische Schnittstellen und die verfügbare Taktzeit. Sie sollte deshalb frühzeitig geplant werden, auch wenn die detaillierte Prüftechnik separat entwickelt wird.
Der Beitrag zu automatisierten Prüfungen mechatronischer Mobility-Komponenten erläutert integrierte Inspektions- und Funktionsprüfungen ausführlicher.
Produktionskapazitäten stabil skalieren
Die Produktionsanforderungen können sich während des Lebenszyklus eines Produkts erheblich verändern. In der Anfangsphase reichen möglicherweise manuelle oder teilautomatisierte Prozesse aus. Mit steigender Nachfrage werden höhere Ausbringungsmengen und zusätzliche Automatisierung erforderlich.
Ein skalierbares Anlagenkonzept ermöglicht es Herstellern, Kapazitäten zu erweitern, ohne den gesamten Produktionsprozess neu entwickeln zu müssen. Mögliche Ansätze sind:
- Modular aufgebaute Montagestationen
- Zusätzliche parallele Prozessmodule
- Vervielfachte Zuführsysteme
- Mehrere Montage- oder Prüfnester
- Automatisierter Materialtransport
- Erweiterung manueller Stationen zu automatisierten Zellen
- Standardisierte mechanische und digitale Schnittstellen
Der geeignete Automatisierungsgrad hängt nicht nur vom geplanten Jahresvolumen ab. Auch Prozesskomplexität, Produktreife, Personalverfügbarkeit, ergonomische Risiken und Qualitätsanforderungen müssen berücksichtigt werden.
Stark repetitive und qualitätskritische Arbeitsschritte eignen sich häufig für eine frühzeitige Automatisierung. Manuelle Tätigkeiten können weiterhin sinnvoll sein, wenn Stückzahlen gering sind, Aufgaben häufig wechseln oder sich Prozesse nur mit unverhältnismäßig hohem Aufwand zuverlässig automatisieren lassen.
Skalierbarkeit muss zudem den gesamten Produktionsfluss einbeziehen. Eine schnellere Montagestation erhöht nicht automatisch den Gesamtausstoß, wenn Zuführung, Aushärtung, Prüfung oder Entladung anschließend zum Engpass werden.
Ein robustes Automationskonzept entwickeln
Die eingesetzten Einzeltechnologien sind wichtig. Die Stabilität des Gesamtsystems hängt jedoch davon ab, wie zuverlässig sie zusammenarbeiten.
Hersteller sollten deshalb bereits in der Konzeptphase zentrale Fragen klären:
- Welche Komponenten sind schwierig zuzuführen oder zu handhaben?
- Welche Fügeverfahren sind qualitätskritisch?
- Wo können Bauteiltoleranzen die Montage beeinflussen?
- Welche Varianten muss die Anlage verarbeiten?
- Welche Prozessparameter müssen überwacht werden?
- Welche Qualitätskontrollen sind zu integrieren?
- Wie werden Komponenten und Produkte durch die Anlage transportiert?
- Welche Produktionsvolumen sind über den Produktlebenszyklus zu erwarten?
- Wie lassen sich zukünftige Stationen oder Kapazitäten ergänzen?
- Welche Produkt- und Prozessdaten müssen erfasst werden?
Frühzeitige Machbarkeitsstudien helfen dabei, Komponentenhandling, Fügeverfahren und Taktzeitrisiken zu bewerten, bevor die vollständige Produktionsanlage konstruiert wird. Gleichzeitig können Produktmerkmale identifiziert werden, die eine zuverlässige Automatisierung unnötig erschweren.
Produktentwicklung, Manufacturing Engineering, Qualitätsmanagement und Automatisierungsspezialisten sollten deshalb möglichst früh zusammenarbeiten. Entscheidungen zu Bauteildesign, Toleranzen und Zugänglichkeit wirken sich direkt auf die Komplexität und Zuverlässigkeit des späteren Produktionssystems aus.
Fazit
Die automatisierte Montage elektronischer und mechatronischer Komponenten erfordert das koordinierte Zusammenspiel von empfindlichem Bauteilhandling, präzisen Fügeverfahren, Toleranzausgleich, Variantenmanagement und integrierter Qualitätssicherung.
Die zentrale Herausforderung liegt nicht in der Umsetzung eines einzelnen Prozesses. Entscheidend ist ein stabiles Produktionskonzept, in dem verschiedene Komponenten, Technologien und Prozessschritte zuverlässig ineinandergreifen.
Eine erfolgreiche Lösung berücksichtigt den vollständigen Fertigungsablauf von der Bauteilzuführung bis zur Handhabung des fertigen Produkts. Sie bietet die erforderliche Flexibilität für realistische Produktänderungen, ohne unnötige Komplexität zu erzeugen.
Wer Automatisierungsspezialisten frühzeitig einbindet, kann technische Risiken rechtzeitig erkennen, die Automatisierbarkeit des Produkts verbessern und ein skalierbares Produktionssystem für aktuelle und zukünftige Anforderungen entwickeln.
Elektronische und mechatronische Montageprozesse automatisieren
HAHN Automation Group entwickelt kundenspezifische Lösungen für die Montage elektronischer und mechatronischer Komponenten.
Unsere Experten verbinden präzises Bauteilhandling, überwachte Fügeverfahren und skalierbare Automatisierung zu Produktionssystemen, die auf Ihre Produkt-, Qualitäts- und Volumenanforderungen abgestimmt sind.
Kontaktieren Sie unsere Experten